
 Главная

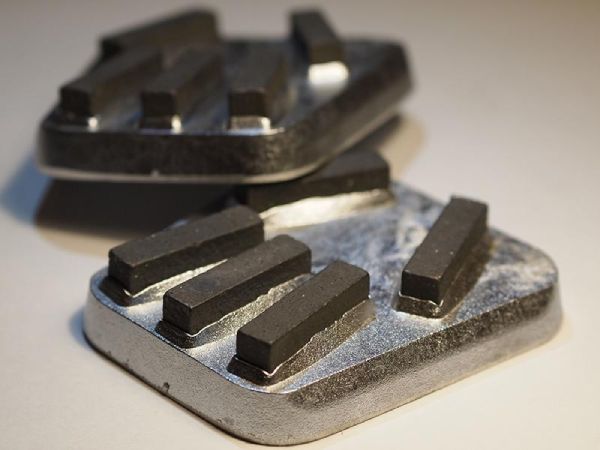
Алмазный шлифовальный франкфурт выбирают не по бренду и не по цене за штуку, а по трем параметрам: связка, зернистость и совместимость с обрабатываемым камнем. Ошибка в любом из них видна сразу — сегмент либо засаливается и перестает резать, либо срабатывается за пару плит. Специалисту важно собрать не один франкфурт, а всю линейку проходов под конкретный материал, поэтому выбор начинается с камня, а не с инструмента.
Связка под твердость камня
Связка — это металл, магнезит или смола, которые удерживают алмазное зерно и постепенно стачиваются, обнажая свежие кристаллы. Правило обратной твердости здесь главное: чем тверже камень, тем мягче нужна связка, и наоборот. На граните жесткая связка не стачивается, зерно заполировывается и франкфурт скользит вхолостую; на мягком мраморе слишком мягкая связка сгорает за смену.
Практически связки делят так: металлическая держит крупное зерно и снимает основной припуск на калибровке и грубой шлифовке, магнезитовая — традиционная для мрамора, дает мягкую работу и доводку, смоляная идет на тонкую шлифовку и полировку до зеркала. Под гранит собирают цепочку металл ? смола, под мрамор чаще металл ? магнезит, а под агломерат берут мягкие смоляные сегменты и усиливают охлаждение — полиэфирное связующее этого камня боится перегрева.
Зернистость и последовательность проходов
Один франкфурт не доводит камень до зеркала — нужна цепочка от грубого зерна к мелкому, где каждый проход убирает риски от предыдущего. Пропуск ступени оставляет царапины, которые финишный сегмент уже не закроет, а лишние ступени — это потерянное время на плите. Типовая последовательность по мрамору выглядит так:
- калибровка — металлическая связка, зерно 46–60, выводит плоскость;
- грубая шлифовка — 120–220, снимает следы калибровки;
- доводка — 400–800, готовит поверхность под блеск;
- полировка — 1500–3000 плюс буф, дает зеркало.
По граниту ступеней больше, а переход между ними мельче: после металлической калибровки идут смоляные сегменты 50, 100, 200, 400, 800, 1500, 3000 и финишный буф. Перескок через номер экономит один проход, но на темном полированном граните брак в виде «молока» проявится под косым светом — и переделка обойдется дороже сэкономленного сегмента.
Материал и число сегментов
Мрамор, гранит, агломерат и бетон требуют разной геометрии рабочей части. Число алмазных сегментов на колодке задает баланс между съемом и чистотой: франкфурт с малым числом крупных сегментов режет агрессивно, но оставляет грубую поверхность — он для калибровки; плотная набивка мелкими сегментами работает медленнее, зато дает ровный финиш. Для твердого гранита берут повышенную концентрацию алмаза, для мягкого мрамора концентрацию снижают, иначе зерно не успевает срабатываться и инструмент переплачен.
Совместимость с машиной и режим обработки
Франкфурт встает на машину посадочной колодкой типа «ласточкин хвост», и под каждый тип станка — мостовой, сателлитный, ручной — своя длина и крепление. Перед закупкой сверяют посадку с головкой станка, иначе сегмент не зафиксируется или вылетит на оборотах. Большинство алмазных франкфуртов рассчитаны на мокрую обработку: вода охлаждает зерно и вымывает шлам, без нее связка перегревается и алмаз выкрашивается раньше срока. Сухие сегменты применяют точечно и на пониженных оборотах.